
2026-10-30
содержание
Стальные цилиндры — не просто элементы футеровки шаровых мельниц. Это точные инженерные решения, где каждый миллиметр толщины, угол наклона и радиус закругления влияет на срок службы, энергопотребление и выход готового продукта. Когда клиент спрашивает: «Как рассчитать стальные цилиндры методика?», он ищет не формулу из учебника, а проверенный в цеху алгоритм — с учётом реального износа, ударных нагрузок и особенностей его оборудования.
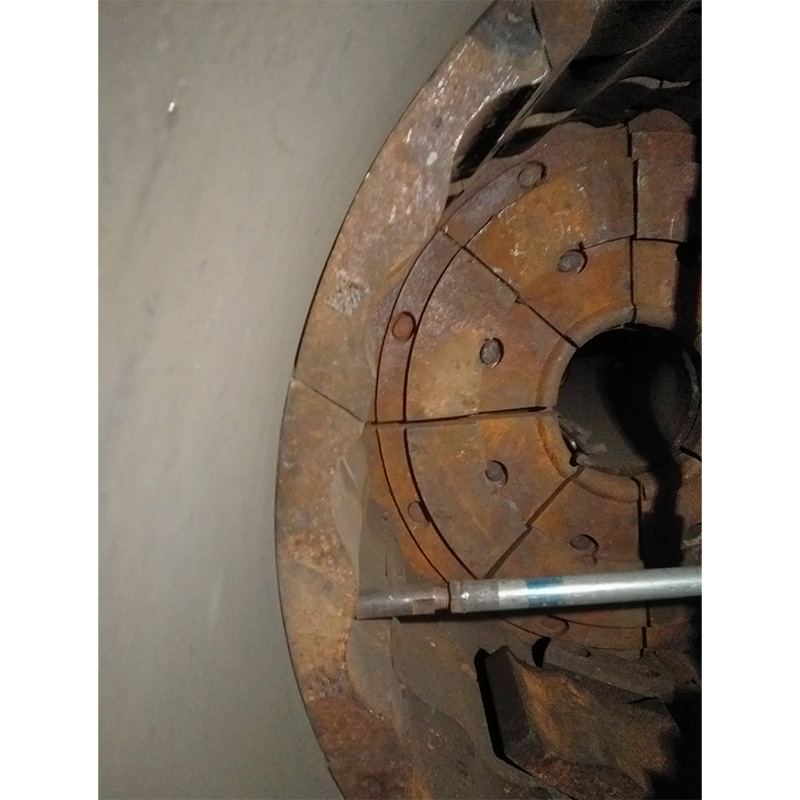
Мы видели десятки случаев, когда расчёты по ГОСТ 26645–86 или ISO 1083 приводили к преждевременному разрушению цилиндров уже через 3–4 месяца эксплуатации. Причина — не ошибка в арифметике, а игнорирование трёх ключевых факторов: динамики загрузки мельницы, локальных температурных градиентов в зоне контакта шаров и стенки, а также микронеоднородности структуры литой стали. Например, при работе с рудой с содержанием кварца выше 72 % даже минимальная пористость (свыше 0,8 % по ГОСТ 19265–73) снижает ресурс на 35–40 %. Именно поэтому наша методика начинается не с чертежа, а с выездного замера: мы фиксируем фактические зазоры, прогибы барабана, степень коррозии опорных колец и текущий профиль износа существующих плит.
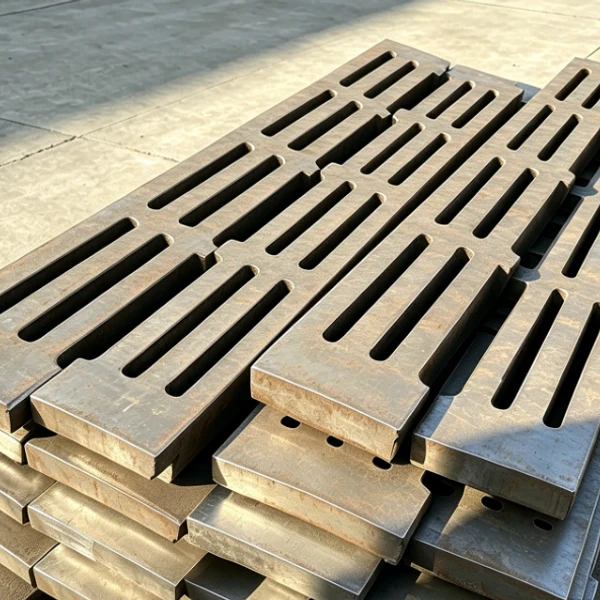
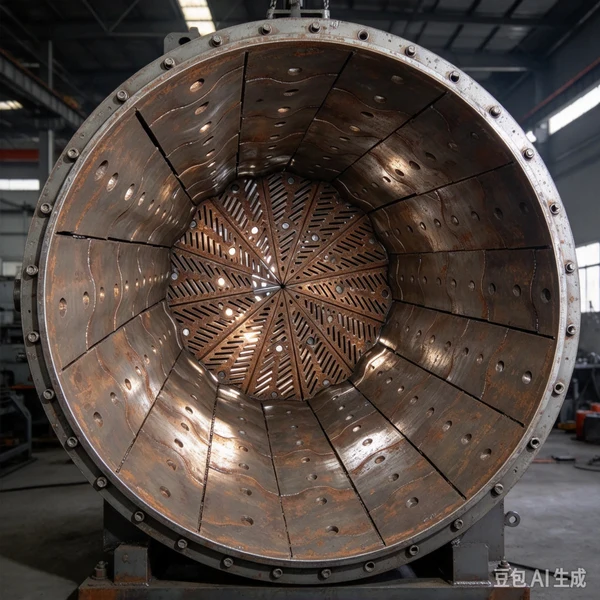
На практике мы получаем максимальный экономический эффект при модернизации мельниц МС 1500×3000, МС 2100×3000 и МС 2700×3600 в обогатительных фабриках СНГ. В одном из проектов на Урале замена стандартных цилиндров на наши — с увеличенным радиусом закругления и повышенным содержанием молибдена — продлила интервал между остановками с 4,2 до 7,8 месяцев. Ключевой момент: методика работает только тогда, когда расчёт и производство находятся в одном технологическом контуре. Мы не передаём чертежи сторонним литейным цехам. Вся линейка цилиндров, решёток и взаимозамковых плит выпускается на собственном производстве ООО Датун Юнцзянь Литьё — с контролем химического состава на спектрометре, высокочастотным уплотнением форм и строгим соблюдением графика термообработки в печах грузоподъёмностью 10 тонн.
Самый частый запрос: «У нас нет чертежей, есть только старые изношенные цилиндры». Мы берём их как эталон. Сканируем 3D-координаты, сравниваем с исходной геометрией, выявляем зоны локального перегрева и усталостного растрескивания. На основе этого создаём адаптированную конструкцию — с усиленными участками в местах максимального износа и оптимизированными рёбрами жёсткости. Такой подход сокращает время подготовки к поставке до 12 рабочих дней без потери точности.
Стальные цилиндры методика — это не набор правил, а живой процесс, который меняется вместе с вашим оборудованием, рудой и целями. Если вы ищете решение, а не просто деталь — начните с выездного замера. Точность расчётов бессмысленна без точности данных с места. А данные — всегда первое, что мы фиксируем.